
 EN
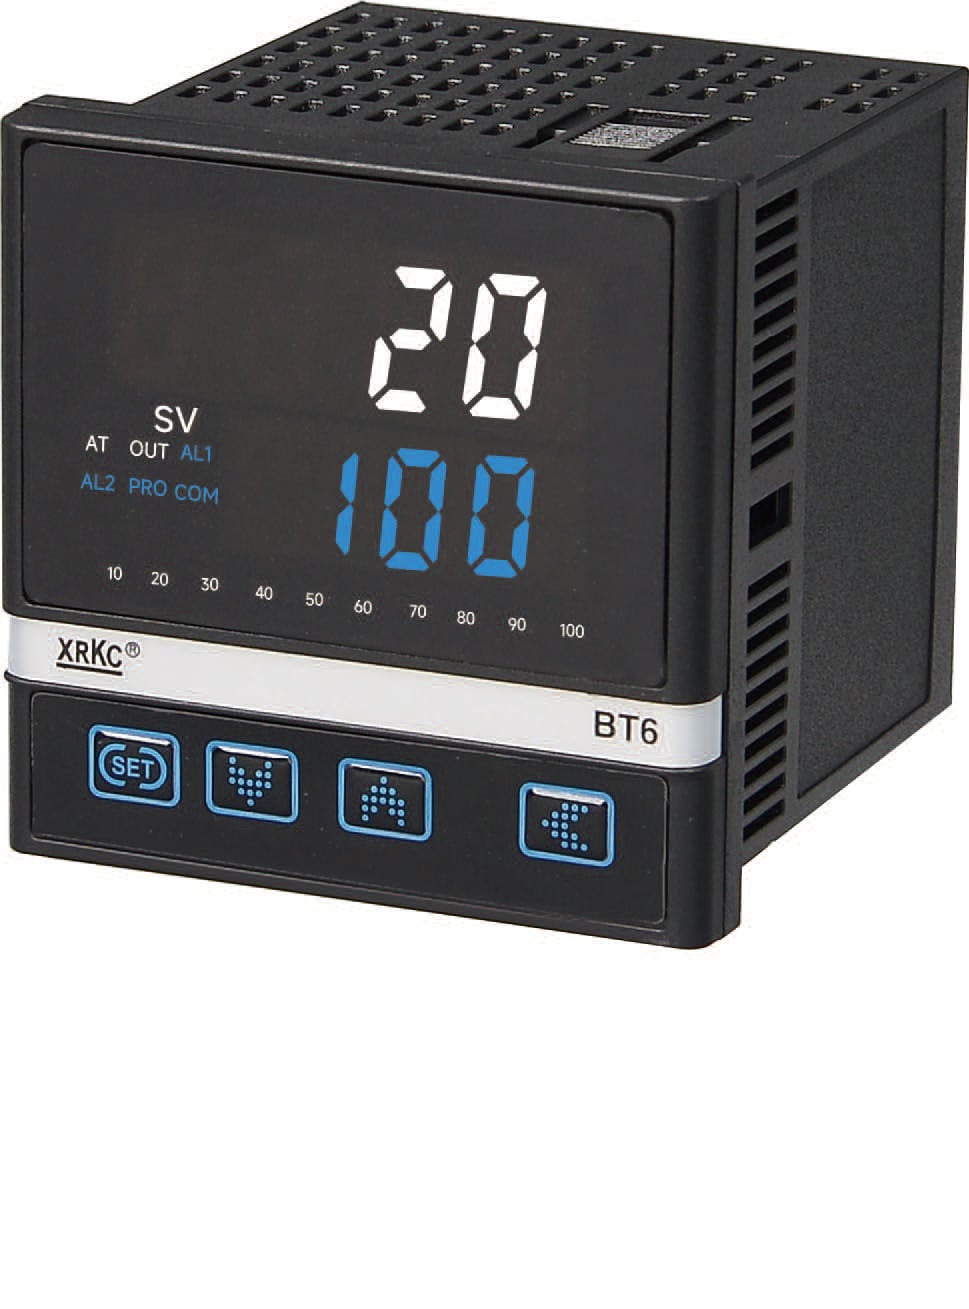
Точноста на инструментот за мерење на температурата започнува со чувствителниот елемент, а не со дисплејот. Термопарот генерира мала напонска разлика од Сибековиот ефект, а таа напонска разлика зависи од парата легури што ги исполнуваат стандардните толеранции според IEC 60584 или ASTM E230. Стандарден термопар од тип К може да има грешка од неколку степени низ својот опсег, додека верзијата со посебни толеранции ја намалува таа грешка. RTD-овите функционираат поинаку. Платинскиот елемент според IEC 60751 има дефинирана крива на отпор-температура, а класата на толеранција го определува дозволениот отстап од точноста во клучните точки. Точноста на инструментот за мерење на температурата не може да биде подобра од грешката на самиот сензор, освен ако не се применат калибрациски корекции специфични за тој уред. Два сензора со ист номинален тип можат да се разликуваат поради производствената варијабилност, а таа варијабилност е првото што треба да се квантифицира.
Длабочината на потопување и топлинскиот контакт често се поважни од техничките спецификации на сензорот
Сензорот што го мери температурата на течноста мора да биде доволно потопен за да се избегне топлинската спроводливост низ неговиот стебло. Класичното правило на палец бара десет пати дијаметарот на потопување за гол сензор во добро измешана течност, а помалку од тоа предизвикува мерење што се влече кон амбиенталната температура или температурата на цевковата стена. Во термосонда, празнината помеѓу сензорот и сондата, материјалот на сондата и должината на сондата сите придонесуваат за закашнување и грешка. Сензор со пружинско оптоварување кој притиска кон дното на термосондата го намалува воздушниот простор и ја подобрува брзината на одговор. Кај површинското мерење, контактната површина и притисокот на клинот имаат поголемо значење од точноста на сензорот според каталогот. Највисококвалитетен РТД поставен лабаво врз цевка може да покаже разлика од неколку степени, додека поскромен сензор поставен со добар топлински паст и изолација може да има многу подобри резултати.
| Фактор | Типичен ефект врз мерењето | Зошто се случува |
|---|---|---|
| Мала длабочина на потопување | Покажува пониска вредност во топла течност, повисока вредност во ладна течност | Топлинска спроводливост низ стеблото кон амбиенталната средина |
| Лош контакт со површината | Бавен одговор, грешка поради отстапување | Воздушен размак и топлинска отпорност |
| Стандарден термокопил со толеранција | Неколку степени над опсегот | Разлика во составот на легурата |
| Некомпензирани водачи | Поместување што расте со растојанието | Додатна отпорност во струјниот коло |
| Самозагревање во RTD | Мала позитивна поместување | Екситационата струја го загрева елементот |
Компензацијата на ладното спојување и отпорноста на каблите често се потценуваат
Термопаровите мереат разлика помеѓу топлото и ладното спојување. Ако референтната вредност за ладното спојување е неточна, сите мерења се поместени. Современите преносници ги компензираат ладните спојувања внатрешно, но термопар поврзан директно со општа влезна картичка можеби нема таква можност. Грешката се појавува како постојан отстап што варира со температурата во шкафот. РТД-овите и термисторите имаат друг проблем. Отпорноста на водечките жици се додава директно на измерената отпорност, па затоа двожичниот РТД губи точност со зголемување на должината на кабелот. Трижичната или четирижичната врска ја намалува таа грешка, а инструментот мора да одговара на избраната шема на врзување. Честа грешка на терен е поврзувањето на четирижичен сензор со двожичен влез, што тајно остава отпорноста на водечките жици некомпензирана.
Електричниот шум и топлинските градиенти ја менуваат вредноста на мерењето без да ја менуваат процесот
Сензорските сигнали се мали, особено напоните од термопарите во милливолтскиот опсег. Кабелот за променлива фреквенција кој тече близу непокриена термопарна жица може да внесе шум кој инструментот го просечува и дава погрешно мерење. Земјувањето исто така е важно. Земјувачкиот врв на термопарата што допира проводна цевка создава земјен луп кој може да го помести сигналот. Топлинските градиенти додаваат уште еден слој. Сензорот поставен до загревач или студена стена ја прима радијацијата и конвекцијата кои се разликуваат од оние во главниот тек на течноста. Инструментот за мерење на температурата со брз одговор верно ќе прикаже таа локална состојба, која можеби не е состојбата што е важна за процесот. Локацијата и заштитата се одлуки за точност, а не само детали за инсталација.
Калибрацискиот отстап и самозагревањето менуваат сликата со текот на времето
Дури и совршените сензори се менуваат. Термопарите стареат, а нивниот состав на легура може да се промени по изложување на висока температура или редуктивни атмосфери. Платинумските RTD-ови се постабилни, но можат да се контаминираат со метални јони или да бидат подложени на вибрациски напрегања. Калибрацискиот дрифт не е едноставен број. Тој зависи од температурната историја, атмосферата и механичкото напрегање. Самозагревањето е уште еден бавен извор на поместување. Ако RTD-от се напојува со премногу струја, тој леко се загрева над температурата на околниот флуид, а грешката расте ако флуидот е мирен или лошо измешан. Практичен интервал за калибрација се добива со следење на дрифтот во слични услови на работа, а не според фиксно правило. Инструментите со самодијагностика и аларми за дрифт помагаат, но сепак имаат потреба од референтна проверка според познат стандард.
Полев случај каде сензорот бил исправен, а инсталацијата не
На хемиска обработна постројка, температурната петла на реакторот секогаш покажувала пониска вредност од очекуваната во текот на партијата. Сензорот бил RTD со документирана класа на точност, а неговиот сертификат за калибрација бил валиден. Покажувањето се совпаднало со втор сензор во близина, па системот за контрола изгледал исправен. Последователен детален преглед открил дека термосондата била пократка од оригиналниот дизајн, па врвот на RTD-то бил значително подалеку од процесниот проток. Сензорот точно го мерел стационарниот дел во внатрешноста на сондата. Замената на сондата со правилна должина и додавањето на пружинско прилагодливо спојување довело до согласност помеѓу мерењето и моделот на реакторот. Учителот: точноста на температурните мерни инструменти во реална инсталација е својство на целиот систем, а не само на сензорот. Два уреда можат да бидат во рамките на нивните спецификации и сепак да даваат различни резултати поради начинот на нивно монтирање.
Што треба да се провери пред да се верува на температурно мерење
Пред да се обвинува контролерот или сензорот за проблем со квалитетот, неколку практични проверки се исплатуваат:
Потврдете дали типот на сензорот и класата на толеранција одговараат на барањата на процесот.
Проверете дали влезната длабочина или квалитетот на контактот се соодветни, бидејќи ова е најчестата грешка во полето.
Проверете шемата на приклучување за RTD-овите и референтната точка на ладно спојување за термопаровите.
Побарајте извори на шум и земјени јазли во близина на патеката на сигналот.
Споредете со познат референтен уред на работната температура, а не само на собна температура.
Zhejiang Suosite Electrical Technology (SSTDQ) произведува температурни инструменти со внимание кон постојаноста на калибрацијата и изборот на компоненти, што е важно кога една точка на мерење се повторува низ фабрика или производствена линија. Последователното однесување од единица до единица го прави дијагностицирањето на терен поедноставно и спречува мали грешки да се погрешно толкуваат како проблеми со процесот.
Содржина
- Длабочината на потопување и топлинскиот контакт често се поважни од техничките спецификации на сензорот
- Компензацијата на ладното спојување и отпорноста на каблите често се потценуваат
- Електричниот шум и топлинските градиенти ја менуваат вредноста на мерењето без да ја менуваат процесот
- Калибрацискиот отстап и самозагревањето менуваат сликата со текот на времето
- Полев случај каде сензорот бил исправен, а инсталацијата не
- Што треба да се провери пред да се верува на температурно мерење