
 EN
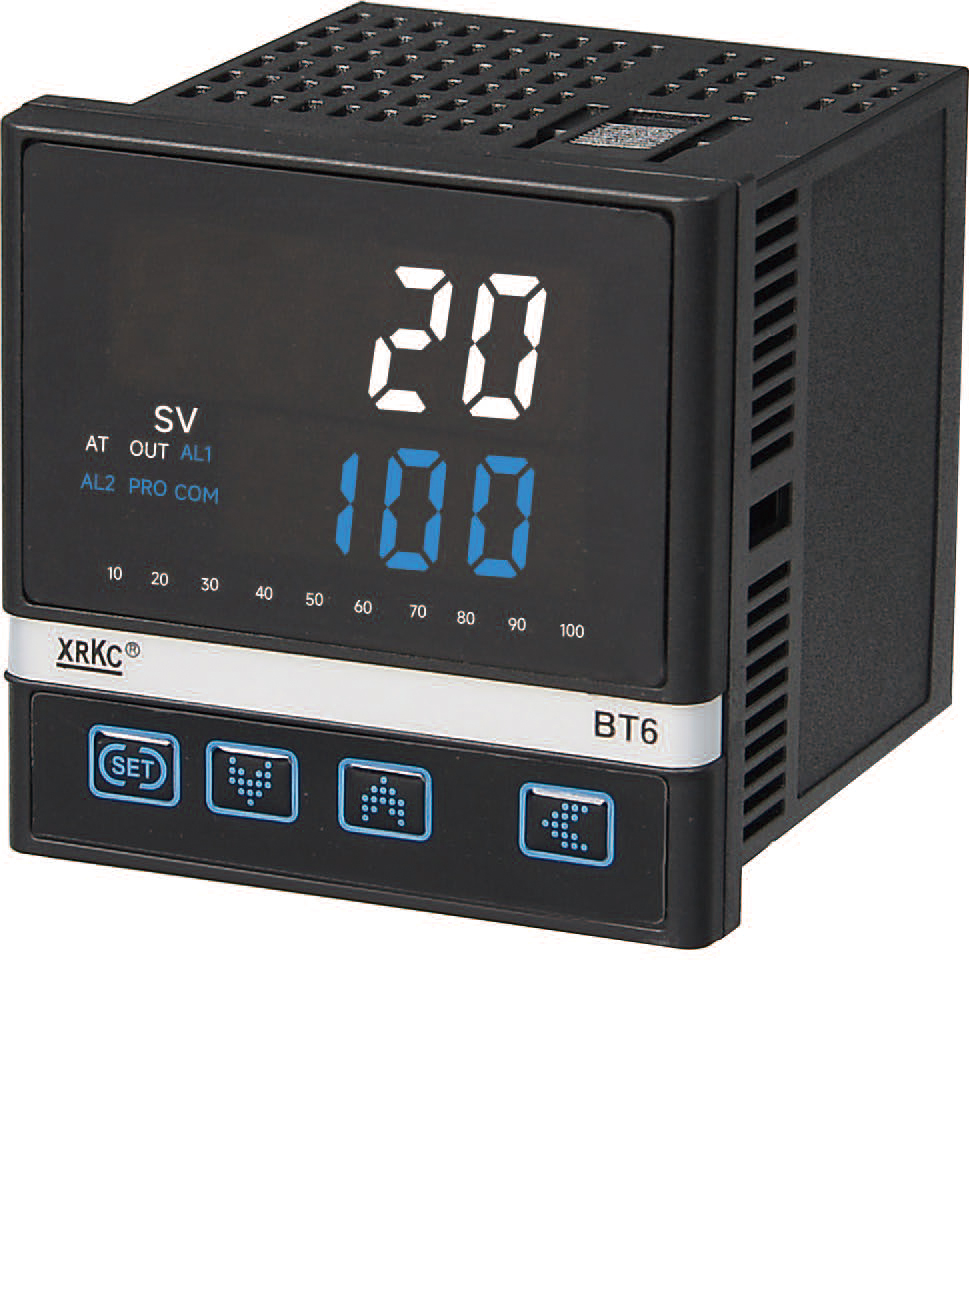
Birbaşa və Tərs İşləmə Rejimləri və Sensor Girişinin Miqyaslandırılması
Sıxlıq soyuducu dövrəsinə yeni tənzimləyici qoşarkən idarəetmə fəaliyyətini istiləşdirmədən soyudmaya keçirməmək, dövriyyə nasosunu yandırmağın ən sürətli yoludur. Qutudan çıxan demək olar ki, hər bir panel cihazı tərs işləyən rejimə görə standart olaraq quraşdırılıb; bu o deməkdir ki, ölçülmüş temperatur quraşdırılmış nöqtədən aşağı düşdükdə çıxış gücü artır. Soyuducu qurğu isə tam əksinə işləyir. Rəqəmsal PID temperatur idarəetmə qurğusunun soyuducuya (chiller) quraşdırılması başlanğıc quraşdırma menyusundan başlayır və çıxış siqnalı qaytarılan mayenin istiləşməsi ilə artırılacaq şəkildə birbaşa işləyən idarəetmə məntiqi seçilməlidir.
Hər hansı bir nizamlama dövrəsinə toxunmadan əvvəl analoq giriş menyusu buxarlatma başlığına qoyulmuş fiziki proba uyğun olmalıdır. Çoxlu sənaye soyuducuları, soyudulmuş su dövrələrində 5–25 °S aralığında onda bir dərəcəlik dəqiqlik tələb olunduğu üçün standart termoelementlər əvəzinə üçlü naqilləri olan A sinifli PT100 platina müqavimət termometrlərindən istifadə edir. Sənaye platina müqavimət termometrləri üçün IEC 60751 standartlarına əsasən, uzun naqil uzunluğunda gərginlik naqili müqaviməti üçüncü kompensasiya naqilinin qeyri-sabit və ya səhv qurulması halında göstəriciləri tam bir dərəcə dəyişdirə bilər. Maye rezervuarını kalibrlənmiş referans termometrlə yoxladıqdan sonra əl ilə sensor ofseti daxil etmək ekran göstəricisinin həqiqi maye temperaturuna uyğunlaşmasını təmin edir. Bundan əlavə, bir–iki saniyəlik rəqəmsal giriş filtri zaman sabitinin əlavə edilməsi termowell ətrafında turbulensli nasos kavitasiyası səbəbilə yaranan anlıq istilik dalğalanmalarını yumşaldır.
Mayenin inersiyası üçün Proporsional Zolaq, İnteqral Vaxtı və Törəmə Dəyərlərinin Nizamlanması
Maye su soyutma döngüləri elektrik sobaları və ya ekstruder barrellərindən çox fərqli davranır. Su və su-qlikol qarışıqları yüksək xüsusi istilik tutumuna malikdirlər, bərk lehimli lövhəli istilik mübadiləsi cihazları isə soyuducu maddə lövhələr üzrə genişləndiyi zaman demək olar ki, dərhal reaksiya verir. Proporsional zolaq çox dar təyin edildikdə rəqəmsal PID temperatur idarəetmə sistemi isti qaz keçid klapanını və ya dəyişən sürətli kompressoru yalnız 0,5 °C-lik kiçik sapma ilə sıfırdan 100 faizə qədər açar və bu da soyuducu maddənin təzyiqində şiddətli dalğalanmalara səbəb olur.
| Soyuducu İcraedici Tipi | Tövsiyə olunan Proporsional Zolaq (P) | Tipik İnteqral Vaxtı (I) | Tipik Törəmə Vaxtı (D) | İdarəetmə Dövrü Vaxtı (T) |
|---|---|---|---|---|
| Sabit Sürətli Kompressor Kontaktoru | Yalnız Aç-Qapalı rejimi (P = 0) | Deaktiv edilmiş (I = 0) | Deaktiv edilmiş (D = 0) | Minimum 180 ilə 300 saniyə anti-qısa dövr gecikməsi |
| İsti qaz keçid solenoid klapanı | 2,5 ilə 5,0 dərəcə Selsi | 120 ilə 240 saniyə | 20–40 saniyə | 5 ilə 10 saniyəlik impuls eni modulyasiyası |
| İnvertor spiral sıxışdırıcı və ya EEV | 1,0 ilə 3,0 dərəcə Selsi | 60 ilə 150 saniyə | 15–30 saniyə | Davamlı 4–20 mA və ya 0–10 V analoq çıxışı |
İnteqral və törəmə hədlərinin balanslaşdırılması soyutma qurğusunun qəflətən istilik yükü düşüşləri zamanı özünü izləməsini dayandırır. İnteqral zamanı, ətraf mühit temperaturu günorta saatlarında yüksəldikdə sabit vəziyyət sapmasını aradan qaldırmaq üçün əsas soyutma gücü səviyyəsinə necə sürətlə düzəliş edildiyini müəyyən edir. İnteqral pəncərəsini çox qısa təyin etmək inteqral yığılmasına səbəb olur; bu halda idarəetmə qurğusu geri qaytaran suyun quraşdırılmış nöqtəni keçdikdən sonra belə maksimum soyutma tələbi verməyə davam edir və bu da buxarlandırıcının donmasına səbəb olma ehtimalını artırır. Eyni zamanda, törəmə təsiri temperaturun saniyədə artma sürətini izləyir. İnjeqsiya formalaşdırma presi və ya lazer mənbəyi geri qaytaran manifolda qəflətən istilik dalğası yaratdıqda, düzgün ayarlanmış törəmə parametri rezervuar temperaturunun toleransdan kənara çıxmasından əvvəl soyutma klapanını erkən açır.
Lazerli iki dövrəli soyutma qurğusunun lövhə metal emal zavodunda sabitləşdirilməsi
Cənubi Çindəki ağır lövhə metal emal zavodunda yay mövsümündə aparılan quraşdırma işləri zamanı texniki xidmət komandası 12 kilovatlı fiber laser kəsici hüceyrədə təkrarlanan yüksək temperatur siqnalları və nizamsız şüa gücü ilə üzləşdi. İki dövrəli soyuducu sistem standart panel tənzimləyicidən istifadə edirdi; bu tənzimləyici, bir kəsici rezonator soyuducunun gözləmə rejimində olduğu zaman avtomatik olaraq tənzimlənmişdi. Kəsici başlıq qalın karbon polad lövhəni deldiyi zaman geri qayıdan deionlaşdırılmış suyun temperaturu on saniyə ərzində üç dərəcə artırdı. Zavodda aparılan avtomatik tənzimləmə prosesi, puls genişliyi modulyasiyalı isti qaz klapanı üçün yavaş mütənasib zona və 30 saniyəlik dövr müddəti hesablayaraq soyuducunun istilik yükünü izləməsini geciktirdi; nəticədə soyuducu dövrəni 18 dərəcə Selsiyə qədər aşırı soyutdu və laser optik blokunda kondensasiya yaratdı.
Xidmət mühəndisi nasaz avtomatik nizamlama ədədlərini ötürərək, yüksək axın sürəti olan maye dövrələri üçün xüsusi olaraq hazırlanmış parametrləri əl ilə daxil etdi. Proporsional zonanı 2,2 dərəcə Selsi dərəcəsinə genişləndirərək, inteqral vaxtı 90 saniyəyə, törəmə vaxtı isə 22 saniyəyə qədər sıxaraq və bərk cisimli rele dövrü vaxtını 4 saniyəyə endirərək rəqəmsal PID temperatur idarəetmə cihazı soyuducu mayenin keçid impulslarını hamar şəkildə modulyasiya etdi. Növbəti üç tam güc lövhə kəsmə növbəsi ərzində su təchizatı temperaturu 22 dərəcəlik quraşdırılmış nöqtədən artıq ±0,2 dərəcə meyl etmədi, optik kondensasiya tamamilə yox oldu və kompressorun çıxış təzyiqi tamamilə sabitləşdi.
Kompressorun qısa dövrədə işləməsinə qarşı qoruma, çıxış məhdudiyyətləri və donma siqnalları
Hətta ən dəqiq PID riyaziyyatı da çıxış parametrləri mexaniki kompressor məhdudiyyətlərini nəzərə almazsa soyuducu dövrəni məhv edəcək. Bütün yarım saniyədə bir dəfə katı halda rele ilə idarə olunan elektrik müqavimətli isidicilərdən fərqli olaraq, qapalı spiral və qayıdan tipli kompressorlar baş təzyiqinin balanslaşması və yağın sumaya qayıtması üçün vaxt tələb edir. Su soyuducuları üçün AHRI 550/590 performans standartlarına görə, tez-tez dövrələşmə motor sarğılarını istiləşdirir və maye soyuducunu krank kameraya sürüşdürür.
Rele çıxışı sabit sürətli kompressor kontaktorunu birbaşa idarə etdikdə hər zaman məcburi çıxış gecikməsi taymeri və ya ən azı 180 saniyəlik söndürmə vaxtı proqramlaşdırın.
Dəyişən su soyuducu klapanının heç vaxt mexaniki oturacağına qəddar qəfil bağlanmaması üçün 4-20 mA analoq döngələrində çıxışın yuxarı və aşağı sınırlarını 10 faizdən 90 faizə qədər təyin edin.
Saf su dövrələri üçün buz kristallarının birləşərək paylanmış lövhəli buxarlandırıcını qırmasına mane olmaq üçün kompressorun enerjisini kəsmək üçün 3 dərəcə Selsi dən aşağı limitli müstəqil alarm releysini konfiqurasiya edin.
Soyuducunun səhər ilk işə salınmasında yumşaq başlama çıxışı rampasını aktiv edin ki, soyuducu yüksək sorğu təzyiqində əsas avtomatı sıçratmadan isti su rezervuarını yavaş-yavaş soyutsun.
Zavod texnikləri həmçinin tam PID modulyasiyasının zərərli ola biləcəyi vaxtı bilməlidirlər. Əgər bədxəss bürclü soyuducu yalnız bir sabit sürətli kompressor, isti qaz ötürücüsü yox, elektron genişlənmə klapanı yox və motorlu üç yollu su klapanı yox olan sadə mexaniki konfiqurasiyaya əsaslanırsa, PID məntiqini aktiv etmək sadəcə kontaktoru tez-tez açıb-bağlayaraq xarab edəcəkdir. Belə minimal mexaniki qurğuda cihaz iki dərəcəlik histerezis ölü zonası ilə standart açıq-qapalı rejimə kilidlənməlidir.
Etibarlı istehsalat sahəsi əməliyyatı üçün parametr menyularını kilidləmək
Soyuq dövrə bir dəfə qurulduqdan sonra keçən operatorun təsadüfi düymə basması saatlarla davam edən diqqətli kalibrasiyanı pozabilir. Parametr parol kilidini aktivləşdirmək və ya mühəndislik konfiqurasiya ağacını ikinci səviyyə təhlükəsizlik menyusuna gizlətmək, gündüz smayası əməkdaşlarının yalnız proses temperaturunu izləməsinə və xəbərdarlıqları təsdiqləməsinə imkan verir.
Sənaye soyutma skidlərini səs-küyə davamlı idarəetmə avadanlığı ilə təchiz etmək quraşdırmanı sadələşdirir və bahalı soyutma kompressorlarını qeyri-sabit işə salmadan qoruyur. Suosite soyutma cihazları istehsalçılarına və zavodların yenilənmə komandalarına yüksək dəqiqlikli rəqəmsal PID temperatur idarəetmə qurğuları toplusu, sərt sınaqdan keçirilmə və etibarlı təchizat zənciri təminatı ilə dəstək göstərir ki, maye soyutma sistemləri illər boyu dəqiq termal toleransları saxlaya bilsin.
Mündəricat
- Birbaşa və Tərs İşləmə Rejimləri və Sensor Girişinin Miqyaslandırılması
- Mayenin inersiyası üçün Proporsional Zolaq, İnteqral Vaxtı və Törəmə Dəyərlərinin Nizamlanması
- Lazerli iki dövrəli soyutma qurğusunun lövhə metal emal zavodunda sabitləşdirilməsi
- Kompressorun qısa dövrədə işləməsinə qarşı qoruma, çıxış məhdudiyyətləri və donma siqnalları
- Etibarlı istehsalat sahəsi əməliyyatı üçün parametr menyularını kilidləmək