
 EN
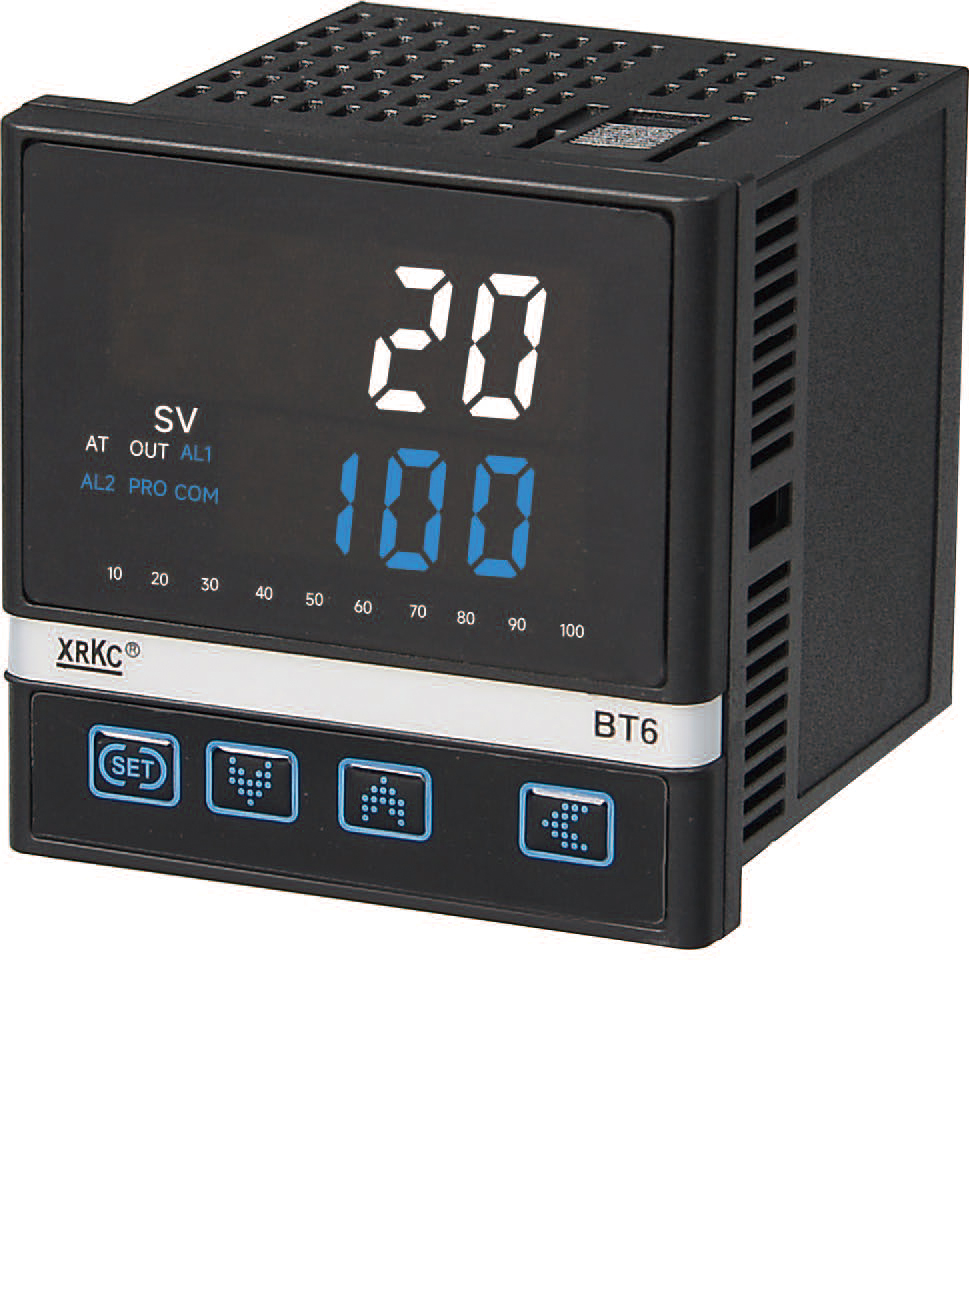
โหมดการกระทำแบบตรงเทียบกับแบบกลับด้าน และการปรับสเกลสัญญาณเข้าจากเซนเซอร์
การติดตั้งรีกูเลเตอร์ตัวใหม่เข้ากับระบบระบายความร้อนของของไหลในอุตสาหกรรม โดยไม่เปลี่ยนโหมดการควบคุมจากแบบให้ความร้อนเป็นแบบทำความเย็น ถือเป็นวิธีที่เร็วที่สุดในการทำให้ปั๊มหมุนเวียนของไหลเสียหายจากความร้อนสูงเกินไป แทบทุกอุปกรณ์บนแผงควบคุมที่ออกจากโรงงานจะตั้งค่าเริ่มต้นไว้เป็นโหมดกลับด้าน (reverse-acting) ซึ่งหมายความว่า อุปกรณ์จะเพิ่มกำลังส่งออกเมื่ออุณหภูมิที่วัดได้ลดลงต่ำกว่าค่าที่ตั้งไว้ (setpoint) แต่หน่วยทำความเย็นทำงานตรงข้ามกันอย่างสิ้นเชิง การตั้งค่าคอนโทรลเลอร์อุณหภูมิแบบ PID ดิจิทัลสำหรับชิลเลอร์จึงเริ่มต้นที่เมนูตั้งค่าเริ่มต้น โดยเลือกตรรกะการควบคุมแบบตรง (direct-acting) เพื่อให้สัญญาณส่งออกเพิ่มขึ้นตามอุณหภูมิของของไหลที่ไหลกลับมาสูงขึ้น
ก่อนสัมผัสห่วงควบคุมใด ๆ เมนูอินพุตแบบแอนะล็อกต้องตรงกับโพรบที่ติดตั้งจริงอยู่ที่ส่วนหัวของอีวาโปเรเตอร์ ชิลเลอร์สำหรับกระบวนการส่วนใหญ่ใช้เทอร์โมมิเตอร์แพลตินัมรีซิสแตนซ์ PT100 คลาส A แบบสามสาย แทนที่จะใช้เทอร์โมคัปเปิลมาตรฐาน เนื่องจากระบบหมุนเวียนน้ำเย็นต้องการความละเอียดในการวัดถึงหนึ่งในสิบขององศาเซลเซียส ในช่วงอุณหภูมิ 5 ถึง 25 องศาเซลเซียส ตามมาตรฐาน IEC 60751 สำหรับเทอร์โมมิเตอร์แพลตินัมรีซิสแตนซ์เชิงอุตสาหกรรม ความต้านทานของสายนำสัญญาณที่ยาวเกินไปอาจทำให้ค่าที่วัดได้คลาดเคลื่อนไปหนึ่งองศาเต็ม หากสายชดเชยเส้นที่สามหลวมหรือตั้งค่าไม่ถูกต้อง การป้อนค่าออฟเซตของเซนเซอร์แบบกำหนดเองหลังจากตรวจสอบอุณหภูมิของของเหลวในถังด้วยเทอร์โมมิเตอร์อ้างอิงที่สอบเทียบแล้ว จะทำให้ค่าที่แสดงบนหน้าจอตรงกับอุณหภูมิของของเหลวที่แท้จริง นอกจากนี้ การเพิ่มค่าคงที่เวลาของตัวกรองอินพุตแบบดิจิทัลไว้ที่หนึ่งถึงสองวินาที จะช่วยลดการเปลี่ยนแปลงชั่วคราวของอุณหภูมิที่เกิดจากแรงสั่นสะเทือนจากปั๊มที่เกิดภาวะเคาวิเทชันแบบปั่นป่วนรอบๆ เทอร์โมเวล
การปรับค่าแบนด์สัดส่วน (Proportional Band) เวลาอินทิเกรต (Integral Time) และค่าดิริเวทีฟ (Derivative Values) สำหรับความเฉื่อยของของไหล
ระบบระบายความร้อนด้วยของไหลมีพฤติกรรมที่แตกต่างอย่างมากเมื่อเทียบกับเตาอบไฟฟ้าหรือกระบอกสกรูสำหรับขึ้นรูปพลาสติก น้ำและสารผสมน้ำกับไกลคอลมีความจุความร้อนจำเพาะสูง ในขณะที่เครื่องแลกเปลี่ยนความร้อนแบบแผ่นเชื่อมด้วยโลหะผสมตอบสนองเกือบจะทันทีทันใดเมื่อสารทำความเย็นขยายตัวผ่านแผ่น ถ้าค่าแถบสัดส่วน (proportional band) ตั้งไว้แคบเกินไป ตัวควบคุมอุณหภูมิแบบ PID ดิจิทัลจะสั่งให้วาล์วเบี่ยงเบนก๊าซร้อนหรือคอมเพรสเซอร์ปรับความเร็วแปรผันเปลี่ยนจากศูนย์เป็นร้อยเปอร์เซ็นต์ภายในช่วงการเปลี่ยนแปลงอุณหภูมิเพียงครึ่งองศาเซลเซียส ส่งผลให้เกิดการผันผวนอย่างรุนแรงของความดันสารทำความเย็น
| ชนิดของแอคทูเอเตอร์แชลเลอร์ | ค่าแถบสัดส่วนที่แนะนำ (P) | เวลาอินทิเกรตโดยทั่วไป (I) | เวลาดิฟเฟอเรนเชียลโดยทั่วไป (D) | ช่วงเวลาไซเคิลการควบคุม (T) |
|---|---|---|---|---|
| คอนแทคเตอร์คอมเพรสเซอร์แบบความเร็วคงที่ | โหมดเปิด-ปิดเท่านั้น (P = 0) | ปิดใช้งาน (I = 0) | ปิดใช้งาน (D = 0) | หน่วงเวลาระหว่างการเปิด-ปิดสั้นเกินไปอย่างน้อย ๑๘๐ ถึง ๓๐๐ วินาที |
| วาล์วโซลินอยด์เบี่ยงเบนก๊าซร้อน | ๒.๕ ถึง ๕.๐ องศาเซลเซียส | ๑๒๐ ถึง ๒๔๐ วินาที | 20 ถึง 40 วินาที | มอดูเลชันความกว้างของพัลส์ ๕ ถึง ๑๐ วินาที |
| คอมเพรสเซอร์แบบอินเวอร์เตอร์แบบสกรูล หรือ EEV | ๑.๐ ถึง ๓.๐ องศาเซลเซียส | ๖๐ ถึง ๑๕๐ วินาที | 15 ถึง 30 วินาที | เอาต์พุตอะนาล็อกแบบต่อเนื่อง ๔–๒๐ มิลลิแอมแปร์ หรือ ๐–๑๐ โวลต์ |
การปรับสมดุลระหว่างส่วนอินทิกรัลและส่วนดิฟเฟอเรนเชียลจะป้องกันไม่ให้เครื่องทำความเย็นทำงานแบบวนซ้ำกันเองเมื่อมีการปล่อยความร้อนอย่างฉับพลัน ส่วนอินทิกรัลไทม์กำหนดความเร็วที่ตัวควบคุมจะปรับกำลังการทำความเย็นพื้นฐานเพื่อลดค่าคลาดเคลื่อนคงที่เมื่ออุณหภูมิรอบๆ โรงงานสูงขึ้นในช่วงบ่าย การตั้งค่าช่วงอินทิกรัลสั้นเกินไปจะทำให้เกิดปรากฏการณ์อินทิกรัลวินด์อัพ ซึ่งตัวควบคุมยังคงเรียกร้องกำลังการทำความเย็นสูงสุดแม้หลังจากอุณหภูมิน้ำกลับผ่านค่าตั้งเป้าแล้ว ซึ่งอาจทำให้เกิดการแข็งตัวของอีวาโปเรเตอร์ได้ ขณะเดียวกัน แอคชันแบบดิฟเฟอเรนเชียลจะตรวจจับอัตราการเพิ่มขึ้นของอุณหภูมิต่อวินาที เมื่อเครื่องขึ้นรูปโลหะด้วยแรงดันหรือแหล่งกำเนิดเลเซอร์ปล่อยความร้อนจำนวนมากเข้าสู่ท่อรวมน้ำกลับอย่างฉับพลัน พารามิเตอร์ดิฟเฟอเรนเชียลที่ปรับแต่งอย่างเหมาะสมจะเปิดวาล์วทำความเย็นล่วงหน้าก่อนที่อุณหภูมิถังเก็บจะเพิ่มสูงเกินขอบเขตที่ยอมรับได้
การรักษาเสถียรภาพของเครื่องทำความเย็นเลเซอร์แบบสองวงจรที่โรงงานแปรรูปแผ่นโลหะ
ในระหว่างงานติดตั้งระบบช่วงฤดูร้อนที่โรงงานผลิตชิ้นส่วนโลหะแผ่นหนักแห่งหนึ่งทางตอนใต้ของจีน ทีมบำรุงรักษาต้องจัดการกับปัญหาสัญญาณเตือนอุณหภูมิสูงซ้ำๆ และกำลังลำแสงไม่เสถียรในเซลล์ตัดด้วยเลเซอร์ไฟเบอร์กำลัง 12 กิโลวัตต์ ระบบระบายความร้อนแบบสองวงจรใช้ตัวควบคุมแผงมาตรฐาน ซึ่งผู้ใดผู้หนึ่งได้ปรับค่าอัตโนมัติขณะที่แหล่งกำเนิดเลเซอร์อยู่ในโหมดพร้อมใช้งาน (standby mode) ทุกครั้งที่หัวตัดเจาะแผ่นเหล็กคาร์บอนหนา น้ำปราศจากไอออนที่ไหลกลับมามีอุณหภูมิเพิ่มขึ้นสามองศาเซลเซียสภายในสิบวินาที เนื่องจากการปรับค่าอัตโนมัติของโรงงานคำนวณค่าแถบสัดส่วน (proportional band) ที่ตอบสนองช้าและเวลาไซเคิล 30 วินาทีสำหรับวาล์วควบคุมก๊าซร้อนแบบปรับความกว้างพัลส์ (pulse-width modulated hot-gas valve) ทำให้ระบบระบายความร้อนตามไม่ทันภาระความร้อน จากนั้นจึงทำความเย็นเกินไปจนอุณหภูมิในวงจรลดลงถึง 18 องศาเซลเซียส ส่งผลให้เกิดหยดน้ำควบแน่นบนบล็อกออปติกส์ของเลเซอร์
วิศวกรฝ่ายบริการได้หลีกเลี่ยงค่าการปรับอัตโนมัติที่ผิดพลาด และป้อนพารามิเตอร์ด้วยตนเองให้สอดคล้องกับระบบท่อน้ำไหลแรงสูง โดยขยายแถบสัดส่วน (proportional band) ให้กว้างขึ้นเป็น 2.2 องศาเซลเซียส ตั้งค่าเวลาอินทิกรัล (integral time) ที่ 90 วินาที ลดเวลาดิฟเฟอเรนเชียล (derivative time) ให้แคบลงเหลือ 22 วินาที และลดระยะเวลาไซเคิลของรีเลย์แบบโซลิดสเตต (solid-state relay) ลงเหลือ 4 วินาที ส่งผลให้ตัวควบคุมอุณหภูมิแบบ PID ดิจิทัลสามารถปรับความถี่ของสัญญาณเบี่ยงเบนสารทำความเย็นได้อย่างราบรื่น ตลอดช่วงกะทำงานสามกะติดต่อกันในการตัดแผ่นโลหะด้วยกำลังไฟเต็ม อุณหภูมิน้ำหล่อเย็นคงที่อยู่ภายในช่วง ±0.2 องศาเซลเซียส จากค่าตั้งเป้าที่ 22 องศาเซลเซียส ปรากฏการณ์การควบแน่นบนเลนส์ออปติกหายไปอย่างสมบูรณ์ และความดันปล่อยของคอมเพรสเซอร์คงที่อย่างมั่นคง
ระบบป้องกันการสั่นของคอมเพรสเซอร์ การจำกัดค่าเอาต์พุต และสัญญาณเตือนภาวะน้ำแข็ง
แม้แต่สูตร PID ที่แม่นยำที่สุดก็สามารถทำลายวงจรทำความเย็นได้ หากพารามิเตอร์เอาต์พุตไม่คำนึงถึงข้อจำกัดเชิงกลของคอมเพรสเซอร์ ต่างจากฮีตเตอร์แบบความต้านทานไฟฟ้า ซึ่งสามารถเปิด-ปิดแบบพัลส์ได้ทุกครึ่งวินาทีผ่านรีเลย์แบบโซลิดสเตต คอมเพรสเซอร์แบบสกรูล์แบบปิดสนิทและคอมเพรสเซอร์แบบลูกสูบจำเป็นต้องใช้เวลาให้แรงดันหัวเท่ากันและน้ำมันไหลกลับเข้าสู่แอ่งน้ำมันตามมาตรฐานประสิทธิภาพ AHRI 550/590 สำหรับชุดผลิตน้ำเย็น การเปิด-ปิดอย่างรวดเร็วจะทำให้ขดลวดมอเตอร์ร้อนจัดเกินไป และทำให้สารทำความเย็นในสถานะของเหลวไหลเข้าสู่ครังค์เคส
ตั้งค่าตัวจับเวลาหน่วงเอาต์พุตบังคับ หรือระยะเวลาหยุดต่ำสุดไว้ที่ 180 วินาที ทุกครั้งที่เอาต์พุตแบบรีเลย์ควบคุมคอนแทคเตอร์ของคอมเพรสเซอร์ความเร็วคงที่โดยตรง
ตั้งค่าขีดจำกัดบนและล่างของเอาต์พุตไว้ระหว่างร้อยละ 10 ถึงร้อยละ 90 บนวงจรอะนาล็อก 4–20 มิลลิแอมแปร์ เพื่อไม่ให้วาล์วน้ำเย็นแบบปรับอัตราการไหลได้กระแทกเข้ากับที่นั่งเชิงกลอย่างรุนแรง
ตั้งค่ารีเลย์แจ้งเตือนขีดจำกัดต่ำสัมบูรณ์แบบอิสระที่ 3 องศาเซลเซียสสำหรับวงจรน้ำบริสุทธิ์ เพื่อตัดพลังงานคอมเพรสเซอร์ก่อนที่ผลึกน้ำแข็งจะเชื่อมต่อกันและทำให้แผ่นระเหยแบบบราซิงเสียหาย
เปิดใช้งานการเริ่มต้นแบบนุ่มนวล (soft-start) ด้วยการค่อยๆ เพิ่มแรงดันขาออกในช่วงเริ่มต้นของการจ่ายไฟในตอนเช้า เพื่อให้แชลเลอร์ลดอุณหภูมิน้ำในถังที่อุ่นลงอย่างค่อยเป็นค่อยไป โดยไม่ทำให้เบรกเกอร์หลักตัดจากความดันดูดสูงเกินไป
ช่างเทคนิคของโรงผลิตยังจำเป็นต้องเข้าใจว่าการควบคุมแบบ PID แบบเต็มรูปแบบอาจให้ผลตรงข้ามกับวัตถุประสงค์ในบางกรณี หากแชลเลอร์ราคาประหยัดใช้คอมเพรสเซอร์ความเร็วคงที่เพียงตัวเดียวโดยไม่มีระบบบายพาสแก๊สร้อน ไม่มีวาล์วขยายแบบอิเล็กทรอนิกส์ และไม่มีวาล์วน้ำสามทางแบบมอเตอร์ขับ การเปิดใช้งานตรรกะ PID จะทำให้คอนแทคเตอร์ทำงานสลับไปมาอย่างรวดเร็วจนเสียหาย ในระบบที่มีกลไกพื้นฐานเช่นนี้ เครื่องมือต้องถูกล็อกให้อยู่ในโหมดเปิด-ปิดแบบมาตรฐาน โดยมีช่วงความต่างของอุณหภูมิ (hysteresis deadband) สององศาเซลเซียส
ล็อกเมนูพารามิเตอร์เพื่อการใช้งานที่เชื่อถือได้บนพื้นโรงงาน
เมื่อวงจรระบายความร้อนถูกปรับตั้งค่าให้เหมาะสมแล้ว การกดปุ่มโดยไม่ตั้งใจจากผู้ปฏิบัติงานที่เดินผ่านอาจทำให้การปรับแต่งอย่างพิถีพิถันที่ใช้เวลาหลายชั่วโมงสูญเปล่า ดังนั้นการเปิดใช้งานระบบล็อกพาเรมิเตอร์ด้วยรหัสผ่าน หรือซ่อนโครงสร้างการกำหนดค่าทางวิศวกรรมไว้ภายในเมนูความปลอดภัยระดับสอง จะช่วยจำกัดสิทธิ์ของพนักงานกะกลางวันให้สามารถดูอุณหภูมิกระบวนการและยืนยันการแจ้งเตือนเท่านั้น
การติดตั้งฮาร์ดแวร์ควบคุมที่ทนต่อสัญญาณรบกวนสำหรับแผงควบคุมระบบระบายความร้อนเชิงอุตสาหกรรม ช่วยให้การติดตั้งเริ่มต้นเป็นไปอย่างง่ายดาย และปกป้องคอมเพรสเซอร์ทำความเย็นราคาแพงจากการเปิด-ปิดแบบไม่เสถียร Suosite สนับสนุนผู้ผลิตเครื่องทำความเย็นและทีมงานปรับปรุงโรงงานด้วยชุดควบคุมอุณหภูมิดิจิทัลแบบ PID ที่มีความแม่นยำสูง การทดสอบเบิร์นอินอย่างเข้มงวด และการจัดส่งผ่านห่วงโซ่อุปทานที่เชื่อถือได้ เพื่อให้ระบบรีฟริเจอร์เรนต์สามารถรักษาระดับความแม่นยำทางความร้อนได้อย่างแน่นหนาทุกปี
สารบัญ
- โหมดการกระทำแบบตรงเทียบกับแบบกลับด้าน และการปรับสเกลสัญญาณเข้าจากเซนเซอร์
- การปรับค่าแบนด์สัดส่วน (Proportional Band) เวลาอินทิเกรต (Integral Time) และค่าดิริเวทีฟ (Derivative Values) สำหรับความเฉื่อยของของไหล
- การรักษาเสถียรภาพของเครื่องทำความเย็นเลเซอร์แบบสองวงจรที่โรงงานแปรรูปแผ่นโลหะ
- ระบบป้องกันการสั่นของคอมเพรสเซอร์ การจำกัดค่าเอาต์พุต และสัญญาณเตือนภาวะน้ำแข็ง
- ล็อกเมนูพารามิเตอร์เพื่อการใช้งานที่เชื่อถือได้บนพื้นโรงงาน