
 EN
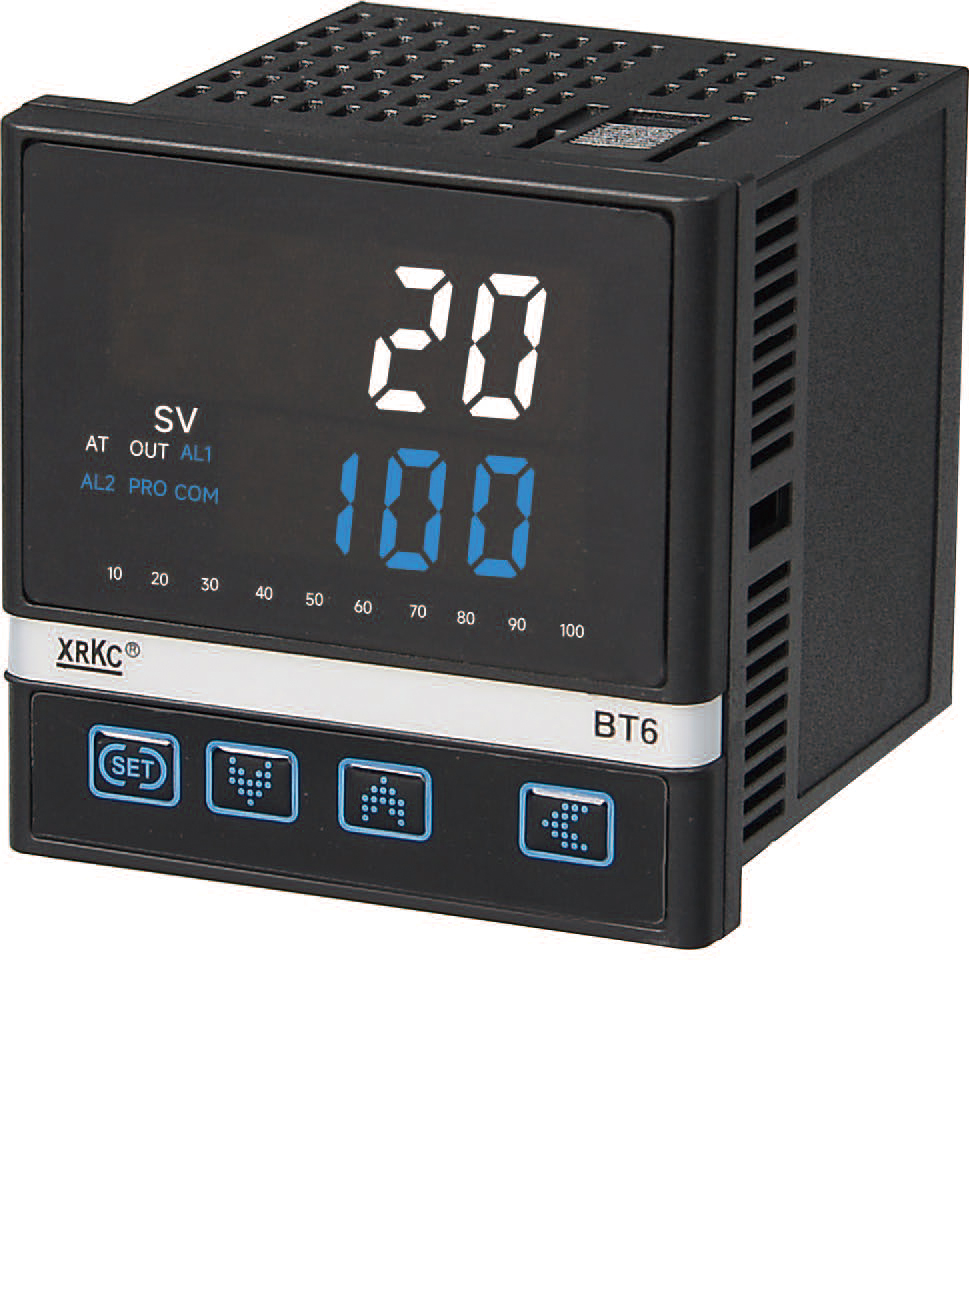
直接作用と逆作用、およびセンサー入力のスケーリング
産業用流体冷却ループに新しいレギュレータを配線する際、制御動作を加熱から冷却に切り替えずにそのままにしておくと、循環ポンプを焼損させる最も速い方法になります。出荷時の状態では、ほぼすべてのパネル計器が「逆作用モード」をデフォルトとしており、これは測定温度が設定値を下回ったときに出力電力を増加させる動作を意味します。一方、冷凍装置はこれとは正反対の動作をします。チラー用のデジタルPID温度コントローラを設定する際は、初期設定メニューから「直接作用制御ロジック」を選択することで開始します。これにより、戻り流体の温度が上昇するにつれて出力信号が徐々に増加するようになります。
チューニングループに触れる前に、アナログ入力メニューが蒸発器ヘッダー内に設置された実際のプローブと一致している必要があります。多くのプロセス用チラーでは、標準的な熱電対ではなく、3線式クラスA PT100白金抵抗温度計が採用されています。これは、冷却水ループにおいて5~25℃の範囲で0.1℃単位の分解能が求められるためです。産業用白金抵抗温度計に関するIEC 60751規格によると、長距離配線におけるリード線の抵抗値は、第3の補償線が緩んでいたり誤って接続されていたりする場合、測定値を最大1℃もずらす可能性があります。校正済みの基準用温度計で流体タンクの温度を確認した後、手動でセンサーのオフセット値を入力することで、表示値が実際の液体温度と一致するようになります。さらに、デジタル入力フィルターの時定数を1~2秒に設定すると、サーモウェル周辺でポンプの乱流による空化現象によって生じる一時的な温度変動(熱リップル)を滑らかに抑えることができます。
流体の慣性に対する比例帯域、積分時間、微分値のチューニング
液体冷却ループは、電気オーブンやエクストルーダーのバレルとはまったく異なる挙動を示します。水および水・グリコール混合液は比熱容量が非常に高く、ブラジドプレート式熱交換器は冷媒がプレート上で膨張した際にほぼ瞬時に応答します。比例帯(P)を狭く設定しすぎると、デジタルPID温度コントローラーがわずか0.5℃の温度変動で、ホットガスバイパスバルブまたは可変速コンプレッサーを0~100%まで急激に駆動し、激しい冷媒圧力変動を引き起こします。
| チラー作動器の種類 | 推奨比例帯(P) | 一般的な積分時間(I) | 一般的な微分時間(D) | 制御サイクル時間(T) |
|---|---|---|---|---|
| 固定速コンプレッサー用接触器 | オン・オフ制御専用(P=0) | 無効(I=0) | 無効(D=0) | 短時間運転防止のための遅延時間:最低180~300秒 |
| ホットガスバイパスソレノイドバルブ | 2.5~5.0℃ | 120~240秒 | 20~40秒 | パルス幅変調:5~10秒 |
| インバータ式スクロール圧縮機またはEEV | 1.0~3.0℃ | 60~150秒 | 15~30秒 | 連続的な4~20mAまたは0~10Vアナログ出力 |
積分項と微分項のバランスを取ることで、急激な熱負荷変動時にチラーが自己増幅的な制御振動(オーバーシュート)を起こすのを防ぎます。積分時間は、午後の環境温度上昇に伴い定常状態での制御偏差を解消するために、ベースライン冷却能力をどの程度の速さで調整するかを決定します。積分ウィンドウを短く設定しすぎると「積分風呂(ウィンドアップ)」が発生し、戻り水温度が設定値をすでに下回っているにもかかわらず、コントローラーが引き続き最大冷却を要求し続け、蒸発器の凍結リスクを招きます。一方、微分作用は温度上昇速度(毎秒の温度変化率)を監視します。射出成形機やレーザー光源などから戻りマニホールドへ急激な熱負荷が流入した場合、適切に調整された微分パラメータにより、貯湯槽の温度が許容範囲を超える前に冷却弁を早期に開きます。
板金加工工場における二系統レーザー用チラーの安定化
中国南部の厚板金属加工工場で、夏期の試運転作業中に、メンテナンスチームは12キロワット級ファイバーレーザー切断セルにおいて、繰り返し発生する高温アラームと不安定なビーム出力に対応しました。このセルには二系統のチラーが採用されており、標準パネル式温度調節器が使われていましたが、誰かがレーザー共振器を待機状態のまま自動チューニングを行っていたため、問題が生じました。切断ヘッドが厚手の炭素鋼板を貫通するたびに、戻ってくる脱イオン水の温度が10秒間で3℃上昇しました。工場側が実施した自動チューニングでは、比例帯が鈍感になり、パルス幅変調(PWM)式の熱ガスバルブのサイクル時間が30秒と設定されたため、チラーは熱負荷の変化に追従できず、その後過冷却が発生して循環水温が18℃まで低下。その結果、レーザー光学系ブロックに結露が発生しました。
サービスエンジニアは、不具合のある自動チューニング値を無視し、高流量液体ループに最適化されたパラメーターを手動で入力しました。比例帯を2.2℃に広げ、積分時間を90秒に設定し、微分時間を22秒に厳密に調整し、さらに固体電気式リレーのサイクル時間を4秒に短縮した結果、デジタルPID温度コントローラーが冷媒バイパスパルスを滑らかに制御できるようになりました。その後の3シフトにわたる定格出力でのプレート切断作業中、給水温度は22℃の設定値から±0.2℃以内に収まり、光学的結露は完全に消失し、コンプレッサーの吐出し圧力も完全に安定しました。
コンプレッサー短時間サイクル保護、出力制限、凍結警報
PID制御の演算がいかに正確であっても、出力パラメータが機械式コンプレッサの制限を無視すれば、冷凍回路は損傷します。半導体リレーで0.5秒ごとにオン/オフを繰り返す電気抵抗ヒーターとは異なり、密閉型スクロールコンプレッサや往復動コンプレッサは、高圧側の圧力を均等化させ、オイルをクランクケース(オイルパン)に戻すために一定の時間が必要です。AHRI 550/590(水冷式チラーの性能基準)によれば、過剰な短周期運転(ラピッド・サイクリング)はモーター巻線を過熱させ、液状冷媒をクランクケース内に流入(ウォッシュアウト)させます。
リレー出力が固定速コンプレッサ用接触器を直接駆動する場合、必ず出力遅延タイマーまたは最小オフ時間(180秒)を設定してください。
4~20 mAのアナログ信号ループでは、出力の上限・下限クリップ値をそれぞれ10%および90%に設定し、モジュレーティング式冷却水弁が機械的シートに激しく衝突(スラム)しないようにします。
純水ループ用に、独立した絶対低温限界アラームリレーを3℃に設定し、ブラジドプレート蒸発器内の氷結晶が橋渡しして破損する前にコンプレッサーの電源を遮断します。
朝の起動時にソフトスタート出力のランプアップ機能を有効化し、チラーが高吸気圧による主ブレーカーのトリップを防ぎながら、温まったタンク水を徐々に冷却します。
プラント技術者には、PID制御による完全なモジュレーションが逆効果となる状況も理解しておく必要があります。予算重視のチラーで、固定速コンプレッサーのみを搭載し、ホットガスバイパス、電子式膨張弁、モータード3方向水バルブが一切装備されていない場合、PIDロジックを有効化しても、接触器が繰り返しON/OFFを繰り返して早期劣化を招くだけです。このような極めてシンプルな機械構成では、制御器は標準的なON/OFFモードで、ヒステリシス幅2℃で固定する必要があります。
信頼性の高い現場運用のため、パラメーター設定メニューをロックします。
冷却ループの調整が完了した後でも、通りがかりのオペレーターが誤ってボタンを押してしまうと、何時間にも及ぶ慎重なキャリブレーション作業が台無しになってしまうことがあります。パラメーターのパスワードロックを有効化したり、エンジニアリング設定ツリーをセキュリティレベル2のメニュー内に非表示にすることで、日勤スタッフはプロセス温度の確認やアラームの確認のみに制限されます。
産業用冷却装置にノイズに強い制御ハードウェアを搭載することで、立ち上げ作業が簡素化され、高価な冷凍コンプレッサーが不規則なスイッチングから守られます。Suositeは、高精度デジタルPID温度コントローラー・アセンブリ、厳格なバーンイン試験、信頼性の高いサプライチェーンによる納入体制を通じて、チラー製造メーカーおよび工場の改修チームを支援し、流体冷却システムが年々安定して厳しい温度公差を維持できるようサポートします。