
 EN
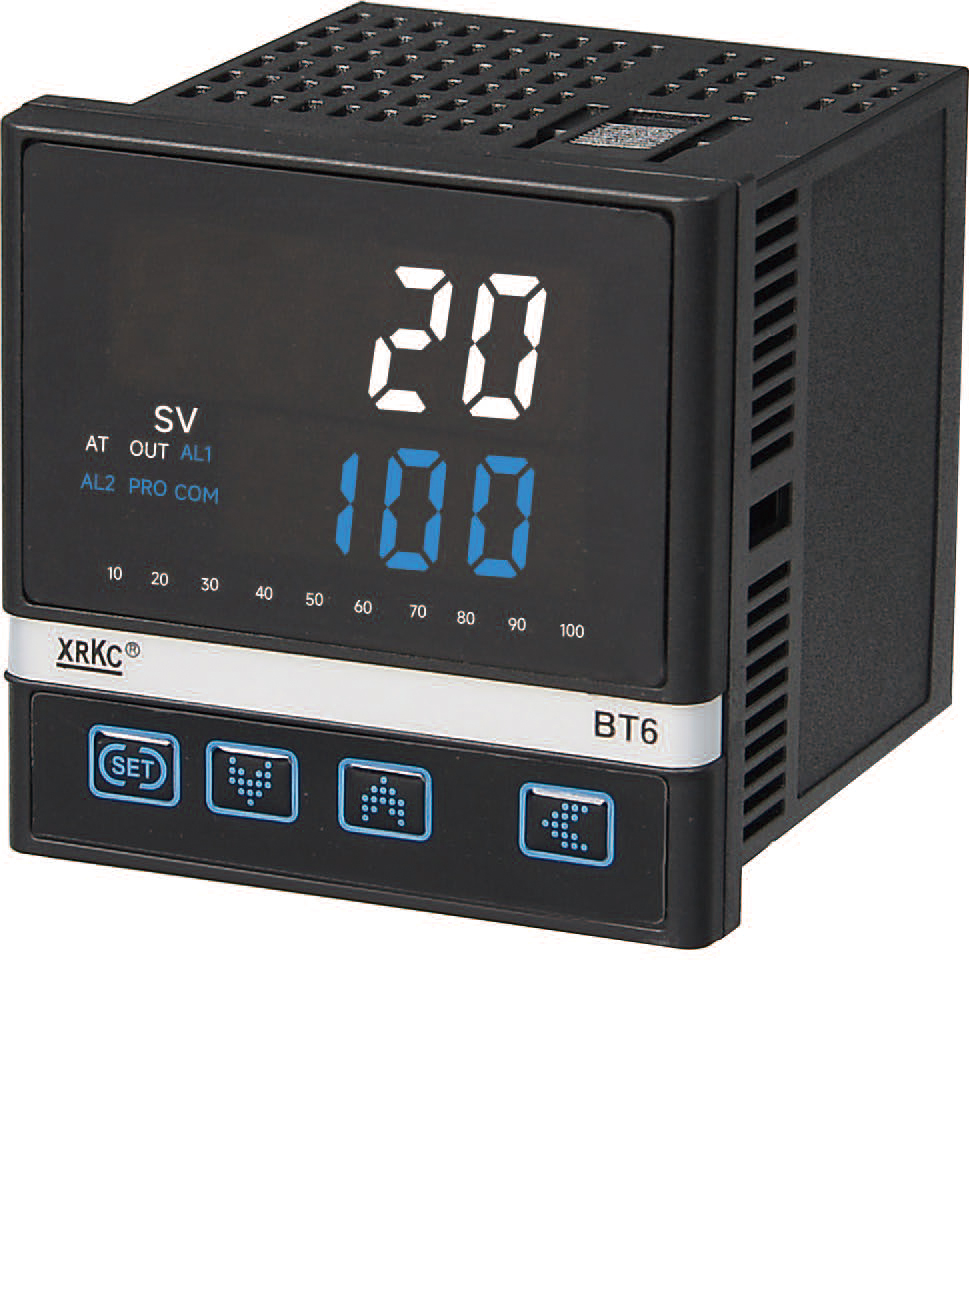
Działanie bezpośrednie kontra odwrotne oraz skalowanie wejścia czujnika
Podłączenie nowego regulatora do przemysłowego obiegu chłodzenia cieczy bez zmiany działania sterowania z ogrzewania na chłodzenie to najszybszy sposób na uszkodzenie pompy obiegowej. Gotowe do użycia niemal wszystkie przyrządy panelowe domyślnie działają w trybie odwrotnym, co oznacza, że zwiększają moc wyjściową, gdy zmierzona temperatura spadnie poniżej wartości zadanej. Jednostka chłodnicza działa dokładnie odwrotnie. Konfiguracja cyfrowego regulatora temperatury PID dla chłodnicy rozpoczyna się w menu początkowego ustawienia przez wybranie logiki sterowania bezpośredniego, dzięki czemu sygnał wyjściowy wzrasta wraz ze wzrostem temperatury powracającej cieczy.
Zanim dotknie się jakichkolwiek pętli strojenia, menu wejść analogowych musi odpowiadać fizycznej sondzie umieszczonej w kolektorze parownika. Większość chłodnic przemysłowych korzysta z trzyprzewodowych termometrów oporowych platynowych klasy A PT100 zamiast standardowych termopar, ponieważ obiegi wody chłodzonej wymagają rozdzielczości do dziesiątych części stopnia w zakresie od 5 do 25 stopni Celsjusza. Zgodnie ze standardem IEC 60751 dla przemysłowych termometrów oporowych platynowych opór przewodów doprowadzających na długim odcinku kabla może zaburzać pomiary o cały stopień, jeśli trzeci przewód kompensacyjny jest luźny lub niepoprawnie skonfigurowany. Wprowadzenie ręcznego przesunięcia czujnika po sprawdzeniu temperatury cieczy w zbiorniku za pomocą kalibrowanego termometru odniesienia zapewnia, że wyświetlana wartość odpowiada rzeczywistej temperaturze cieczy. Ponadto dodanie stałej czasowej filtra wejścia cyfrowego w zakresie od jednej do dwóch sekund redukuje chwilowe fluktuacje termiczne spowodowane kawitacją pompową w obszarze termopojemnika.
Strojenie pasma proporcjonalnego, czasu całkowania i wartości pochodnej dla bezwładności płynu
Obiegi chłodzenia cieczowego zachowują się zupełnie inaczej niż piekarniki elektryczne lub cylindry wytłaczarki. Woda oraz mieszaniny wody z glikolem charakteryzują się wysoką pojemnością cieplną właściwą, podczas gdy spawane wymienniki ciepła płytowe reagują niemal natychmiastowo, gdy czynnik chłodniczy rozpręża się na płytach. Jeśli pasmo proporcjonalne jest ustawione zbyt wąsko, cyfrowy regulator temperatury PID gwałtownie otworzy zawór obejściowy gorącego gazu lub zmieni prędkość sprężarki od zera do stu procent przy niewielkim odchyleniu o pół stopnia, wywołując gwałtowne wahania ciśnienia czynnika chłodniczego.
| Typ aktuatora chłodnicy | Zalecane pasmo proporcjonalne (P) | Typowy czas całkowania (I) | Typowy czas różniczkowania (D) | Czas cyklu sterowania (T) |
|---|---|---|---|---|
| Stycznik sprężarki o stałej prędkości | Tylko tryb włącz/wyłącz (P = 0) | Wyłączone (I = 0) | Wyłączone (D = 0) | Minimalne opóźnienie antykrótkotrwałego cyklu od 180 do 300 sekund |
| Elektrozawór obejścia gorącym gazem | od 2,5 do 5,0 stopnia Celsjusza | od 120 do 240 sekund | 20–40 sekund | modulacja szerokości impulsu od 5 do 10 sekund |
| Inwerterowy sprężarka śrubowa lub EEV | od 1,0 do 3,0 stopnia Celsjusza | od 60 do 150 sekund | 15 do 30 sekund | Ciągły analogowy sygnał wyjściowy 4–20 mA lub 0–10 V |
Równoważenie składników całkującego i różniczkującego zapobiega niepotrzebnym, cyklicznym zmianom wydajności chłodnicy podczas nagłych skoków obciążenia termicznego. Czas całkowania określa, jak szybko regulator koryguje bazową wydajność chłodzenia, aby wyeliminować stałą różnicę (offset) w stanie ustalonym, gdy temperatury otoczenia instalacji rosną po południu. Zbyt krótki czas całkowania powoduje tzw. „nagromadzenie całkujące” (integral windup), przez co regulator nadal żąda maksymalnego chłodzenia nawet po przekroczeniu temperatury wody powrotnej wartości zadanej – z ryzykiem zamarznięcia parownika. Tymczasem działanie różniczkujące śledzi szybkość wzrostu temperatury na sekundę. Gdy prasa do formowania wtryskowego lub źródło laserowe wprowadza nagły przepływ ciepła do kolektora wody powrotnej, prawidłowo dobrany parametr różniczkujący wcześnie otwiera zawór chłodzący, zanim temperatura w zbiorniku wyjdzie poza dopuszczalne tolerancje.
Stabilizacja dwukonturowej chłodnicy laserowej na zakładzie produkcji blach
Podczas letniej pracy uruchomieniowej na zakladzie produkcji ciężkich blach metalowych w południowych Chinach zespół konserwacyjny zmagał się z powtarzającymi się alarmami wysokiej temperatury oraz niestabilną mocą wiązki w komórce cięcia laserowego z włókna o mocy 12 kW. Chłodnica dwukonturowa była wyposażona w standardowy regulator panelowy, który ktoś wyregulował automatycznie, gdy rezonator laserowy znajdował się w trybie czuwania. Za każdym razem, gdy głowica cięcia przebijała grube płyty ze stali węglowej, temperatura powracającej wody zdejonizowanej wzrastała o trzy stopnie w ciągu dziesięciu sekund. Ponieważ automatyczna regulacja fabryczna obliczyła leniwą szerokość pasma proporcjonalnego oraz czas cyklu 30 sekund dla modulowanego szerokością impulsu zaworu gazów gorących, chłodnica nie nadążała za obciążeniem cieplnym i następnie przeciągała obieg do temperatury 18 stopni Celsjusza, powodując skraplanie się wilgoci na bloku optyki laserowej.
Inżynier serwisowy ominął błędne wartości automatycznego strojenia i ręcznie wprowadził parametry dopasowane do obiegów cieczy o wysokim przepływie. Poprzez poszerzenie pasma proporcjonalnego do 2,2 stopnia Celsjusza, ustawienie czasu całkowania na 90 sekund, skrócenie czasu różniczkowania do 22 sekund oraz zmniejszenie czasu cyklu przekaźnika półprzewodnikowego do 4 sekund, cyfrowy regulator temperatury PID płynnie modulował impulsy obejścia czynnika chłodniczego. W trakcie kolejnych trzech zmian cięcia płyt w pełnej mocy temperatura zasilania wody utrzymywała się w zakresie ±0,2 stopnia Celsjusza wokół zadanej wartości 22 stopni Celsjusza, kondensacja optyczna zniknęła całkowicie, a ciśnienia wydechowe sprężarek ustabilizowały się w pełni.
Ochrona przed krótkim cyklem sprężarki, ograniczenia wyjść oraz alarmy zamarzania
Nawet najdokładniejsze obliczenia PID zniszczą obwód chłodniczy, jeśli parametry wyjściowe zignorują mechaniczne ograniczenia sprężarki. W przeciwieństwie do grzejników oporowych, które mogą włączać się i wyłączać co pół sekundy za pośrednictwem przekaźnika półprzewodnikowego, hermetyczne sprężarki śrubowe i tłokowe wymagają czasu na wyrównanie ciśnienia w głowicy oraz powrót oleju do zbiornika.
Zaprogramuj obowiązkowy czas opóźnienia wyjścia lub minimalny czas wyłączenia wynoszący 180 sekund za każdym razem, gdy wyjście przekaźnikowe bezpośrednio steruje stycznikiem sprężarki o stałej prędkości.
Ustaw górne i dolne ograniczenia wyjścia w zakresie od 10 do 90 procent w pętlach analogowych 4–20 mA, aby modulacyjny zawór wody schłodzonej nigdy nie uderzał gwałtownie w swoje mechaniczne siedlisko.
Skonfiguruj niezależny przekaźnik alarmowy z bezwzględnym dolnym limitem w 3 stopniach Celsjusza dla obiegów czystej wody, aby wyłączyć zasilanie sprężarki przed powstaniem kryształów lodu, które mogą połączyć się i uszkodzić spawany płytowy parownik.
Włącz łagodne uruchamianie (płynne narastanie wyjścia) podczas pierwszego włączania zasilania rano, dzięki czemu chłodnica stopniowo obniża temperaturę ciepłej wody w zbiorniku, unikając przepięć i wyłączenia głównego wyzwalacza zabezpieczającego spowodowanego wysokim ciśnieniem ssącym.
Technicy obsługujące instalację muszą również rozumieć, kiedy pełna modulacja PID jest nieskuteczna. Jeśli taniej chłodnicy użyto wyłącznie jednej sprężarki o stałej prędkości obrotowej, bez obejścia gazem gorącym, bez elektronicznego zaworu rozprężnego oraz bez trójdrożnego zaworu wodnego z napędem silnikowym, włączenie logiki PID spowoduje jedynie nadmierne, szybkie przełączanie stykownicy, prowadzące do jej szybkiego zużycia. W takim minimalnym układzie mechanicznym urządzenie musi być zablokowane w standardowym trybie włącz/wyłącz z martwą strefą histerezy wynoszącą dwa stopnie.
Blokowanie menu parametrów w celu zapewnienia niezawodnej pracy na linii produkcyjnej
Gdy pętla chłodzenia zostanie dokładnie wyregulowana, przypadkowe naciśnięcie przycisku przez przechodzącego operatora może skutkować utratą godzin starannych kalibracji. Włączenie blokady haseł parametrów lub ukrycie drzewa konfiguracji inżynierskiej w menu zabezpieczeń drugiego poziomu ogranicza personel zmiany dziennej do przeglądania temperatur procesowych i potwierdzania alarmów.
Zastosowanie sprzętowych rozwiązań sterujących odpornych na zakłócenia dźwiękowe w przemysłowych zestawach chłodniczych ułatwia wprowadzanie systemów do eksploatacji oraz chroni drogie sprężarki chłodnicze przed niestabilnym przełączaniem. Suosite wspiera producentów chłodnic i zespoły modernizujące zakłady poprzez wysokoprecyzyjne cyfrowe regulatory temperatury typu PID, rygorystyczne testy wstępnej eksploatacji (burn-in) oraz niezawodne realizacje zamówień w łańcuchu dostaw, dzięki czemu systemy chłodzenia cieczy utrzymują ścisłe tolerancje termiczne rok po roku.
Spis treści
- Działanie bezpośrednie kontra odwrotne oraz skalowanie wejścia czujnika
- Strojenie pasma proporcjonalnego, czasu całkowania i wartości pochodnej dla bezwładności płynu
- Stabilizacja dwukonturowej chłodnicy laserowej na zakładzie produkcji blach
- Ochrona przed krótkim cyklem sprężarki, ograniczenia wyjść oraz alarmy zamarzania
- Blokowanie menu parametrów w celu zapewnienia niezawodnej pracy na linii produkcyjnej